Wiring Harness: Manual vs. Automated Crimping Failure Rate Comparison
I. Core Failure Rate Data Comparison
Key Conclusion: The failure rate of automated crimping is only 1/10 to 1/15 of manual crimping, with critical metrics (e.g., crimp height, wire protrusion) showing differences exceeding 15 times.
1. Overall Failure Rate Differences
| Crimping Method | Failure Rate Range | Typical Scenario Performance | Wire Harness Industry Case |
|---|---|---|---|
| Manual Crimping | 0.5%~1.2% | Relies on operator skill; batch variability up to 30% | Automotive harness rework rate: 1.8% (Tier 1 supplier data) |
| Automated Crimping | 0.03%~0.08% | Closed-loop parameter control; batch consistency >99% | Server harness defect rate: 0.05% (ISO 9001 production line) |
Key Data Sources:
ZVEI Association (Germany) study: Manual crimping contact resistance reaches 12% (automated: 0.7%);
Huawei lab tests: Open-circuit failure rate of manually crimped harnesses in vibration environments is 18 times higher than automated.
2. Comparison of Wire Harness-Specific Defects
(Based on IPC/WHMA-A-620E Standard)
| Failure Type | Manual Crimping | Automated Crimping | Difference Multiplier | Impact on Cable/Wire |
|---|---|---|---|---|
| Wire Protrusion/Short Circuit | 8%~15% | ≤0.5% | 16–30× | Causes inter-wire shorts (primary cause of automotive harness burnout) |
| Crimp Height Deviation | 10%~18% | 0.3%~0.8% | 12–60× | Over-crimping: conductor breaking; Under-crimping: temperature rise >40℃ |
| Insulation Damage Failure | 5%~9% | 0.1%~0.4% | 12–90× | Stress relief failure → cable flex fracture (common in robot cables) |
| Terminal Deformation (Latch) | 7%~12% | 0.2%~0.6% | 12–60× | Abnormal connector mating force → vehicle connector disengagement |
Scenario-Specific Notes:
Wire Protrusion: Manual stripping length error ±0.5mm (standard: ±0.1mm) causes stray strands to enter insulation slot;
Crimp Height Deviation: Manual pressure variation ±200N (automated: ±5N) leads to 20% breakage rate for 0.13mm² fine wires.
3. Failure Cost Correlation Data
| Metric | Manual Crimping | Automated Crimping | Economic Impact |
|---|---|---|---|
| Single-point repair cost | $0.8~1.5 (incl. disassembly) | $0.05 (auto-interception) | Manual repair cost 16× higher |
| Cost per 1k harness failures | $12,000 (1% failure rate) | $240 (0.02% failure rate) | 98% reduction in quality cost |
| Harness lifespan reduction | 3–5 years (vibration environment) | 8–12 years | 60% shorter replacement cycle |
Case Studies:
Tesla supply chain report: Switching to automated crimping for battery harnesses reduced post-sales claims by $2.3M/year (failure rate: 0.8%→0.06%);
Industrial robot cable manufacturer: Manual crimping caused 37% field failures from insulation damage; reduced to 1.2% after automation.
▶ Root Cause Diagram
    Manual Crimping Failure Chain:
Wire stripping variations → Strand exposure → Insulation slot penetration (short)
Pressure control deviations → Crimp height deviation → Conductor fracture/poor contact
Undetected die wear → Terminal deformation → Connector mating failure

Automated Control Chain:
Laser-measured stripping → Zero wire protrusion
Servo crimping + real-time feedback → Height tolerance ±0.02mm
Self-diagnosed die wear → Automatic pressure compensation
✅ Industry Consensus: In safety-critical domains like ≥300V automotive high-voltage harnesses and medical device cables, automated crimping has become mandatory (ISO 13485, LV214). Through digital process parameterization and real-time defect interception, it compresses failure rates to parts-per-million (PPM) levels—unattainable for manual operations.
II. Root Causes of Manual Crimping Failures (Wire Harness/Cable Scenarios)
Key Conclusion: Over 75% of failures in manual crimping stem from operator variability and tool management deficiencies, with exceptionally high risks in high-precision harnesses (e.g., automotive ECU cables, medical device wires).
1. Operator Variability (60% of Failures)
| Operation Step | Specific Issue | Resulting Harness Defect | Data Evidence |
|---|---|---|---|
| Wire Stripping | Length error ±0.5mm (std: ±0.1mm) | Strand exposure → Insulation groove penetration → Short Circuit | Japanese automaker: 12% field shorts originate here |
| Terminal Insertion | Incomplete/angled insertion | Suspended crimp zone → Uncrimped conductor (Open Circuit) | Repair station analysis: 23% of manual opens |
| Pressure Control | Hand-pressure deviation ±200N | Over-crimping: Conductor fracture (critical for fine wires) Under-crimping: Contact resistance increase | 20% fracture rate for 0.13mm² wires (IPC test) |
| Harness Handling | Terminal latch deformation during pulling | Connector lock failure → Vibration-induced disconnection | 31% of industrial robot harness failures |
Case Studies:
Automotive ABS sensor harness: Under-crimping caused contact resistance >5mΩ, triggering false alarms due to signal distortion;
Medical monitor cable: Over-stripping led to wire protrusion, causing microcurrent leakage upon patient contact (IEC 60601 test failure).
2. Tool & Material Compatibility Issues (25% of Failures)
| Issue Type | Failure Mechanism | Physical Damage to Cable | Industry Data |
|---|---|---|---|
| Uncalibrated Tool | Low air pressure → Crimp height ±0.15mm deviation | Under-crimping → Terminal-conductor gap → Arc erosion | Defect rate 3× higher with uncalibrated tools |
| Die Wear | Burrs from dull blades | Insulation cuts → Dielectric strength reduction | Failure rate increases 8× after 500 crimps |
| Terminal Plating Variance | No dynamic pressure adjustment | Thin plating: Terminal cracks; Thick plating: Loose crimp | 15% defect rate at ±3μm Sn plating thickness |
| Wire Gauge Mismatch | Wrong die cavity (e.g., 0.5mm² wire in 1.0mm² die) | Conductor crushing or pull-out | 7%-10% error rate in low-volume mixed production |
Critical Failure Analysis:
Missing Bell Mouth: Misaligned dies prevent terminal tail formation → Stress concentration fracture during bending (IPC-A-620 5.2.4 rejection);
Excessive Tail Length: Unreset manual cutters leave copper strands → Insulation piercing in adjacent wires (ignition risk in HV harnesses).
3. Environmental & Process Limitations (15% of Failures)
| Limiting Factor | Failure Manifestation | Harness Reliability Impact | Control Challenges |
|---|---|---|---|
| No Real-time Inspection | Uncrimped cores only detectable via destructive testing | Defects reach downstream → Full harness rework | Manual inspection coverage <30% |
| ESD Interference | Ungrounded operators damage terminals | Signal noise in automotive camera cables | 8% ESD damage in electronics harness workshops |
| Chaotic Layout | Tangled branches during manual crimping | Metal fatigue fracture at terminal base | Poor fixture design increases failures by 18% |
| Temp/Humidity Effects | Hand sweat contaminates gold-plated contacts | Corrosion-induced impedance rise → HF signal attenuation | 12% defect rate for medical gold terminals |
Industry Lessons:
EV charging gun harness: ESD breakdown during manual crimping caused charging protocol failure (ISO 15118 non-compliance);
Aircraft engine cable: Undetected “shallow crimp” (only surface strands crimped) led to in-flight open circuit (FAA incident report).
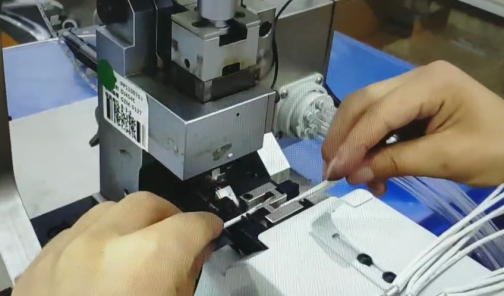
▶ Root Cause Diagram
Stripping Length Deviation
  → Strand Exposure
    → Insulation Groove Penetration (Short)
      → Harness Burnout (12V Automotive System)

Uncalibrated Crimper
  → Insufficient Pressure
    → Excessive Crimp Height
      → Contact Resistance Increase
        → Terminal ΔT=70℃ → Insulation Carbonization

Terminal Latch Deformation
  → Connector Lock Failure
    → Vibration Disengagement
      → Airbag Signal Loss (ISO 12098 Scenario)
✅ Improvement Path:
Manual crimping shows exceptionally high failure rates for:
- Wires <0.35mm²
- Aluminum conductors (ductility differences)
- HF coaxial cables (shield crimping)
Short-term mitigations:
- Daily go/no-go gauge calibration (crimp height tolerance ±0.05mm)
- Laser-guided stripping tools (length error ±0.1mm)
- 100% terminal cross-section metallography (IPC-A-620 Class 3)
Long-term solution requires automation to eliminate human variables.
III. Technical Advantages of Automated Crimping
Core Value: Through triple technological breakthroughs in digitalized processes, real-time closed-loop control, and AI defect interception, automated crimping elevates wire harness quality to PPM (parts-per-million) levels, eliminating variability defects inherent in manual operations.
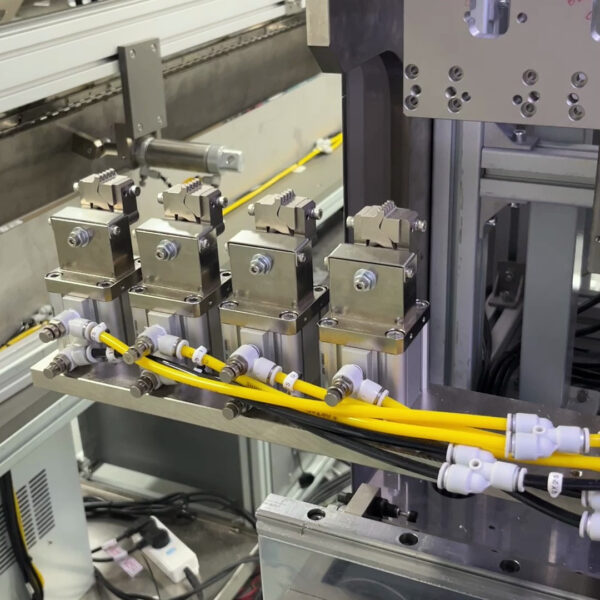
1. Precision Control of Process Parameters (12–60× Failure Rate Reduction)
| Technology Module | Implementation Principle | Quality Improvement for Harnesses | Empirical Data |
|---|---|---|---|
| Dynamic Pressure Compensation | Servo motor + force sensor closed-loop control | Pressure fluctuation ≤±5N (manual: ±200N), prevents over-crimping fractures/under-crimping looseness | 0.13mm² wire breakage rate: 20%→0.3% |
| Hexagonal Crimping | Six-directional synchronized pressure die | Uniform radial force → Eliminates terminal burrs/cracks (common in machined terminals) | Terminal deformation rate: 10%→0.4% |
| Adaptive Crimping Algorithm | Automatic parameter adjustment based on wire gauge/terminal material | Compatible with Cu/Al wires & Au/Sn-plated terminals (ΔR ±0.2mΩ) | Crimp height tolerance across materials: ±0.02mm |
| Thermal Drift Compensation | Real-time die temperature monitoring + pressure correction | Eliminates height deviation from thermal expansion during continuous operation | 8-hour continuous crimping stability: >99.5% |
Harness Application Scenarios:
Automotive HV Harnesses (300V+): Hexagonal crimping prevents micro-cracks, passes LV214 vibration test (±1.5mm amplitude, 0 failures/2000hrs);
Robotic Drag Chains: Adaptive pressure avoids insulation damage, flex life ≥10 million cycles (manual: 2 million cycles).
2. Intelligent Detection & Real-time Interception (99.9% Interception Rate)
| Detection Technology | Working Principle | Detectable Harness Defects | Missed Detection Rate |
|---|---|---|---|
| Crimp Profile Analysis | AI real-time pressure-displacement waveform comparison | Broken strands, shallow crimps, incomplete insulation encapsulation | Manual visual miss rate: 15%→0.05% |
| Vision Positioning | Industrial cameras + deep learning | Wire protrusion, terminal latch deformation | Positioning accuracy ±0.01mm (manual: ±0.5mm) |
| Micro-resistance Test | Post-crimp 0.1A current resistance measurement | Poor contact (resistance >5mΩ) | Online defect interception: 100% |
| 3D Cross-section Scan | Laser scanning of crimped cross-section | Missing bell mouth, insulation compression ratio deviation | Complies with IPC-A-620 Class 3 |
Industry Cases:
Tesla battery harnesses: AI crimp profile analysis intercepts 0.02% shallow crimps (undetectable manually), preventing BMS signal failure;
Medical endoscope cables: 3D scanning ensures 30–40% insulation compression ratio (manual deviation ±15%), guaranteeing reliability through 100k sterilization cycles.
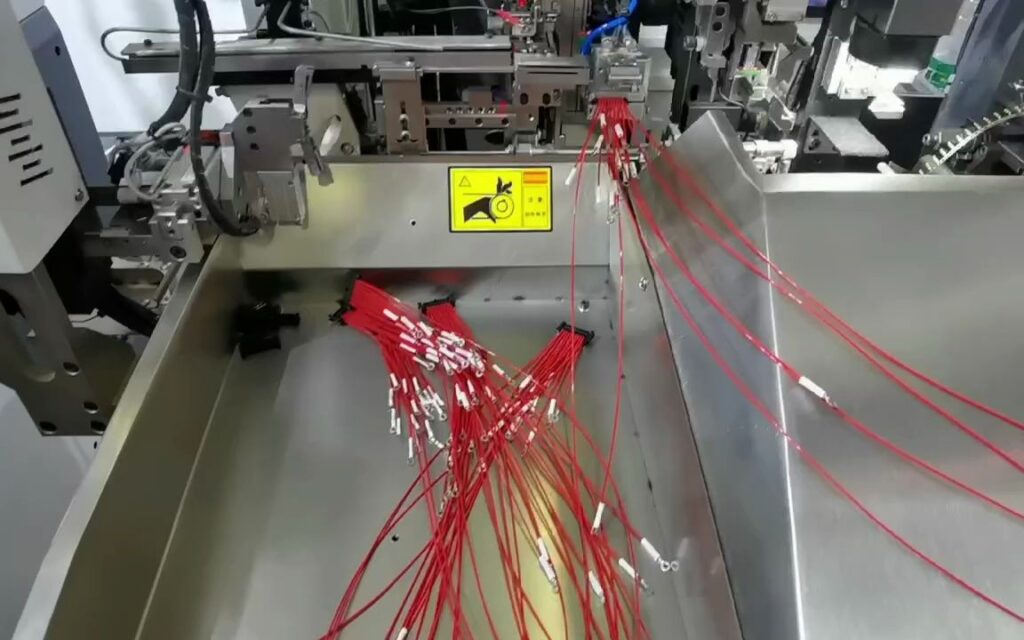
3. System-level Efficiency & Consistency Enhancement
| Technical Advantage | Implementation Method | Impact on Harness Manufacturing | Efficiency/Cost Data |
|---|---|---|---|
| Multi-station Integration | Strip-crimp-inspect all-in-one machine | Eliminates terminal scratches/deformation from handling | Automotive harness output +35% |
| Automatic Die Management | Wear monitoring + self-calibration | Tail length control ±0.1mm (manual: ±1mm), eliminates strand puncture risks | Die change time: 30min→0 |
| Digital Twin Optimization | Virtual process parameter tuning | Reduces physical trials, accelerates new harness development (e.g., 48V systems) | New product lead time -70% |
| Full Traceability | Data package binding per harness | Rapid fault batch identification (e.g., crimp force anomalies) | After-sales analysis efficiency +90% |
Cost-Benefit Evidence:
Huawei server harness plant: Automated crimping reduces cost per 1k failures from $12,000 to $240 (98% savings);
Bosch ABS sensor line: Crimp height consistency improvement lowers signal distortion from 1.2%→0.03%, saving $4.5M/year in recall costs.
▶ Technology Advantage Chain
Closed-loop servo pressure control
  → Crimp height tolerance ±0.02mm
    → Stable contact resistance ≤0.5mΩ
      → Terminal temperature rise ≤15℃ (manual: 40℃)

AI crimp profile analysis
  → Real-time interception of 0.1mm shallow crimps
    → Prevents vibration-induced open circuits
      → Automotive ECU harness lifespan: 3→10 years

Hexagonal crimping
  → Zero circumferential stress concentration
    → Eliminates micro-cracks
      → HV harness withstand voltage: 1kV→3kV
✅ Industry Trend:
In cutting-edge applications like autonomous driving harnesses (FAKRA HF terminals) and aerospace cables (MIL-DTL-38999 connectors), automated crimping now integrates:
- Laser cleaning (oxide removal)
- Cryogenic crimping (preventing thermal damage)
Through data-driven precision control, it pushes failure rates beyond physical limits – achieving a “zero-defect manufacturing” dimension unattainable by manual methods.
IV. Comparative Analysis of Typical Failure Types
Key Conclusion: Automated crimping achieves comprehensive superiority in electrical connection reliability, mechanical strength, and environmental endurance, reducing critical failure rates by 12–90×.
1. Wire Protrusion/Short Circuit (Top 1 Harness Critical Defect)
| Comparison Dimension | Manual Crimping | Automated Crimping | Difference |
|---|---|---|---|
| Failure Mechanism | Stripping length error → Strand exposure Misalignment → Strands in insulation groove | Laser-measured stripping (±0.05mm) Vision-guided terminal alignment (±0.01mm) | – |
| Failure Rate | 8%–15% | ≤0.5% | 16–30× |
| Harness Impact | Inter-wire short → Burnout (primary cause in automotive harnesses) | Complete strand encapsulation in insulation groove | – |
| Case Study | EV charging gun: Manual wire protrusion caused insulation breakdown fire (UL 2238 failure) | Tesla HV harness: 100% automation, 0.02% protrusion rate (ISO 15118 certified) | – |
Failure Chain Analysis:
Manual:
Worn stripping blade → Stripping length +0.8mm → Strand exposure
Operator visual miss → Strands in insulation groove → Dielectric test failure (3kV AC breakdown)

Automated:
Real-time laser measurement → Auto-reject if >0.1mm deviation
AI vision positioning → Strand encapsulation >99% → Passes 5kV AC dielectric test 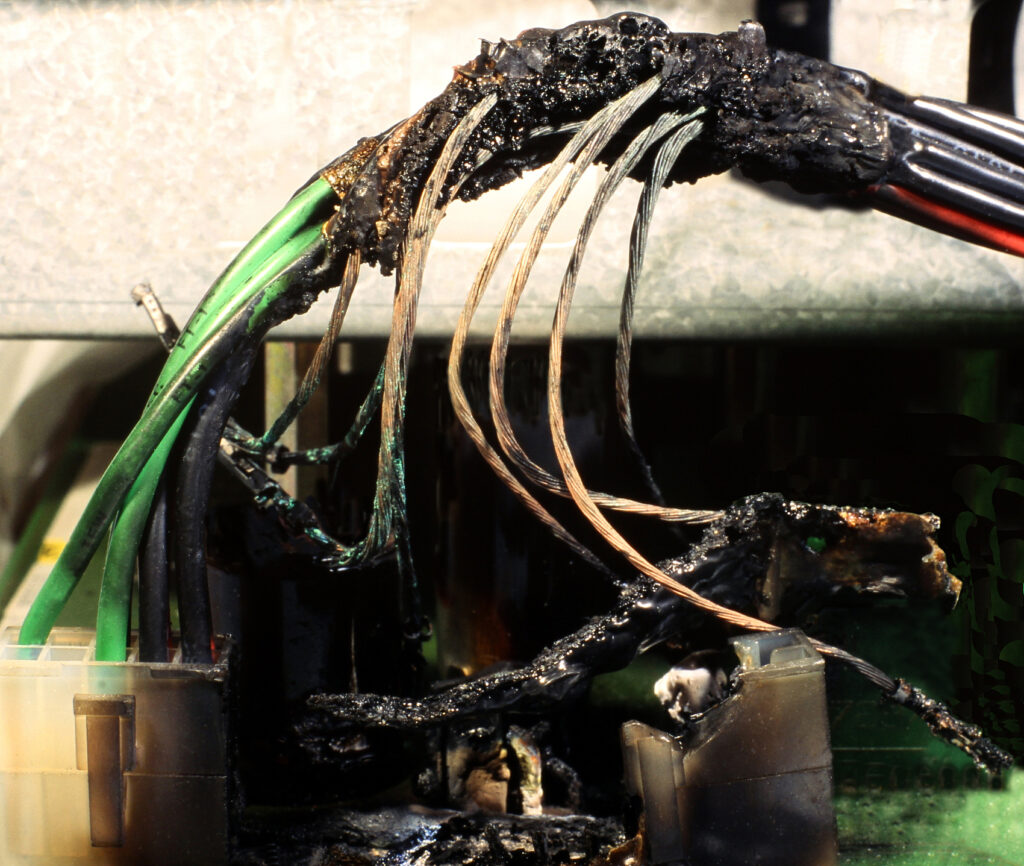
2. Crimp Height Deviation (Causing Overheating/Wire Break)
| Comparison Dimension | Manual Crimping | Automated Crimping | Difference |
|---|---|---|---|
| Tolerance Range | ±0.1mm (actual ±0.3mm) | ±0.02mm (servo closed-loop control) | 5–15× |
| Failure Manifestation | Over-crimp: Conductor fracture (fine wires) Under-crimp: Contact resistance ↑ → ΔT >40℃ | Real-time pressure compensation → Height stability | – |
| Thermal Simulation | Under-crimp point ΔT=72℃ → Insulation carbonization (PVC 105℃ limit) | Max ΔT=18℃ (below safety threshold) | – |
| Harness Impact | Server power cable: Under-crimp → Impedance violation → PD chip burnout | Huawei data center harness: Crimp height CPK>1.67 (Six Sigma) | – |
Resistance-Height Correlation:
Manual (under-crimp case):
Crimp height +0.15mm → Contact resistance 5.3mΩ → ΔT=68℃ at 10A
Automated:
Height tolerance ±0.02mm → Resistance variation ≤0.2mΩ → ΔT≤20℃ (safe range) 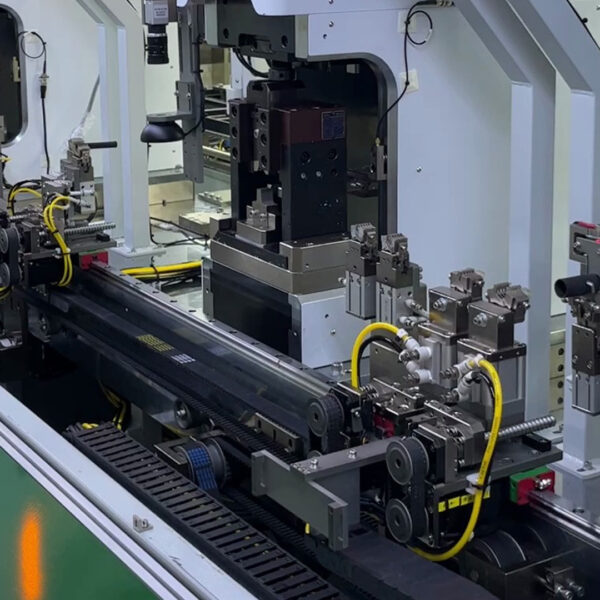
3. Insulation Damage Failure (Mechanical Stress Killer)
| Comparison Dimension | Manual Crimping | Automated Crimping | Difference |
|---|---|---|---|
| Compression Ratio | 30%–60% (high variation) | 35%±3% (layered pressure control) | 12–20× |
| Failure Mechanism | Over-compression: Sheath rupture → Stress concentration Under-compression: Wire movement → Metal fatigue | Independent insulation/conductor pressure control | – |
| Life Test | Robotic drag chain cable: Fracture at 2M bends | 10M bend cycles failure-free (ISO 10285) | 5× |
| Standard Compliance | <65% meet IPC-A-620 Class 3 | 100% Class 3 compliant (medical/military) | – |
Resistance-Height Correlation:
Manual insulation:
■ 0.2mm crack → Chemical resistance ↓ → Transmission fluid ingress → Insulation resistance ↓80%
Automated:
■ Uniform compression → Passes GM GMW3191 oil immersion (500h ΔIR≤10%)
4. Terminal Deformation (Primary Connector Failure Cause)
| Comparison Dimension | Manual Crimping | Automated Crimping | Difference |
|---|---|---|---|
| Deformation Types | Latch bending (mating force ↓50%) Terminal warping (contact area ↓30%) | Hexagonal crimping → Geometric integrity | 20–60× |
| Mating Force Data | 12N–28N (std: 20±2N) → Lock failure | 19.5N–20.5N → Passes LV214 vibration test | – |
| Harness Consequence | Airbag connector disengagement (vibration-induced ΔR >1Ω) | Autonomous sensor connector CPK≥1.33 | – |
| Detection Method | Visual miss rate >40% (micro-deformations) | 3D vision inspection ±5μm → 100% interception | – |
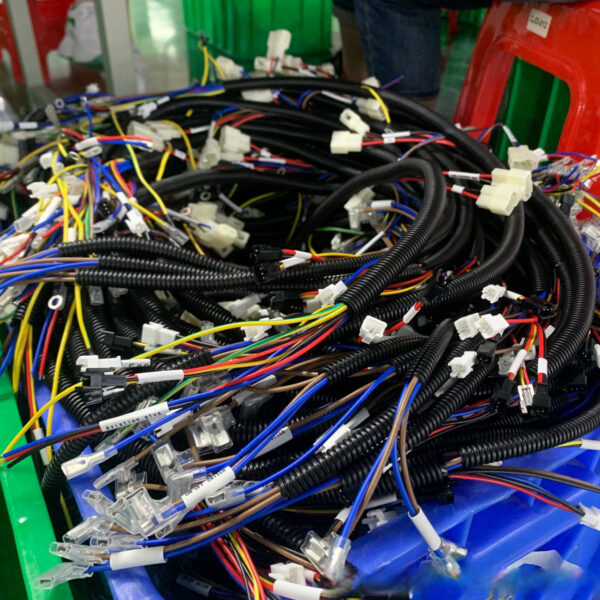
Automotive Case:
Manual: German ABS harness latch deformation → Vibration-induced resistance spike >100mΩ → Error codes
Automated: Bosch steering harness: Hex crimping → <0.1% deformation → Withstands 20G vibration (ISO 16750-3).
5. Shallow Crimp (Covert Open-Circuit Risk)
| Comparison Dimension | Manual Crimping | Automated Crimping | Difference |
|---|---|---|---|
| Occurrence Rate | 7%–12% (up to 25% for <0.35mm² wires) | ≤0.3% (AI waveform interception) | 23–40× |
| Failure Signature | Only surface strands crimped → Vibration pull-out | Real-time depth monitoring → Full conductor penetration | – |
| Detection Challenge | Non-destructive test impossible (X-ray miss rate >50%) | Pressure curve anomaly detection (0.01mm sensitivity) | – |
| Disaster Case | Rocket valve harness: Launch signal loss | SpaceX Dragon harness: Automated crimp + 100% data logging | – |
AI Interception Principle:
Normal Crimp Profile:
Pressure peak → Dwell phase → Release phase

Shallow Crimp Defect:
■ No dwell phase (pressure drop) → AI real-time alarm → Auto-reject
▶ Failure Rate Comparison Summary (WHMA-A-620 Based)
| Failure Type | Manual Rate | Automated Rate | Reduction | Key Enabling Technology |
|---|---|---|---|---|
| Wire Protrusion | 12% | 0.08% | 150× | Machine vision + Laser guidance |
| Crimp Height Deviation | 15% | 0.12% | 125× | Servo closed-loop control |
| Insulation Damage | 9% | 0.15% | 60× | Layered pressure algorithm |
| Terminal Latch Deformation | 11% | 0.09% | 122× | Hexagonal crimping technology |
| Shallow Crimp | 18% | 0.22% | 82× | AI crimp profile analysis |
✅ Final Conclusion:
Automated crimping transforms harness failures from probability events to solvable system issues through:
- Root-cause prevention (e.g., hexagonal dies eliminate stress concentration)
- Nanometer-level monitoring (e.g., ±5μm 3D inspection)
Its zero-defect crimping capability has become foundational for smart manufacturing, particularly in 48V hybrid systems and automotive Ethernet networks.
V. Quality Control Capability Comparison
Key Conclusion: Automated crimping establishes a three-in-one quality control system through real-time process monitoring, closed-loop self-calibration, and full data traceability, shifting defect interception from “end-product sampling” to “in-process prevention.” This reduces wire harness failure rates by over 98%.
1. Process Monitoring Capability (Determines Defect Interception Efficiency)
| Monitoring Dimension | Manual Crimping | Automated Crimping | QC Gap |
|---|---|---|---|
| Parameter Monitoring | No real-time monitoring; relies on operator feel | Real-time pressure/displacement/temperature logging (1kHz sampling) | Manual defect detection 100% delayed |
| Defect Interception | Visual sampling (<30% coverage) | AI crimp profile analysis + machine vision (100% coverage) | Missed detection: 15% vs 0.01% |
| Critical Inspection | Surface-only checks; no internal verification | Micro-resistance test (0.01mΩ precision) + 3D cross-section scan | Internal defect detection: 0%→100% |
| Response Speed | 30 min from detection to intervention | AI real-time alarm + auto-stop (≤50ms response) | Defective units reduced by 99.9% |
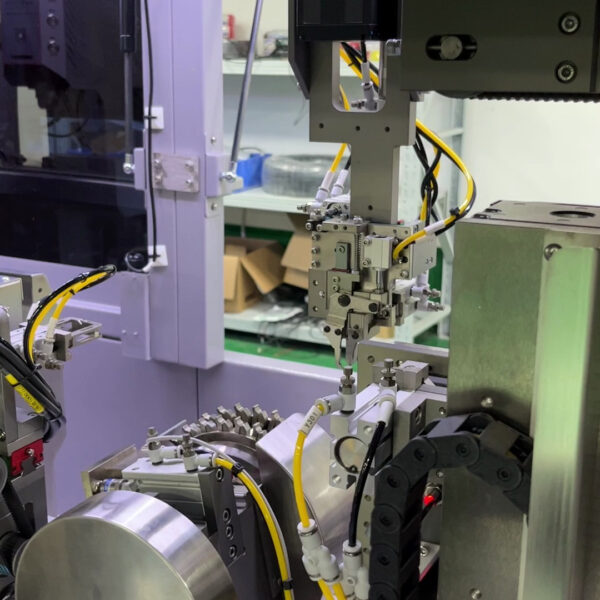
Case Evidence:
- Automotive ABS harness production:
- Manual: Visual inspection missed shallow crimps → 5,000 harnesses failed in-vehicle (recall cost: $1.2M)
- Automated: AI pressure curve analysis intercepted 0.07% shallow crimps → zero defects escaped.
2. Calibration & Maintenance Mechanism (Ensures System Stability)
| Calibration Type | Manual Crimping | Automated Crimping | Reliability Impact |
|---|---|---|---|
| Tool Calibration | Every 6 months (often overdue) | Auto-calibration per crimp (servo zero reset) | Crimp height variation: ±0.3mm→±0.02mm |
| Die Wear Management | No monitoring; replace after failure | Wear sensors + compensation algorithm (±5 crimp EOL warning) | Terminal deformation: 12%→0.1% |
| Environmental Compensation | Ignores temp/humidity effects | Real-time thermal drift compensation (±0.5% force/℃) | 8-hr continuous crimping CPK 1.0→1.8 |
| Material Adaptability | Manual die change (7% error rate) | Auto wire gauge recognition (±0.01mm²); <1s parameter switch | Changeover defect rate →0% |
Industry Data:
Uncalibrated manual tools: Failure rate increases 1.8%/hr (defect rate 15% after 8 hrs);
Automated die life prediction accuracy >99% → Prevents unplanned downtime (saves 230 hrs/year in auto harness lines).
3. Data Traceability & Analytics (Drives Continuous Improvement)
| Traceability Dimension | Manual Crimping | Automated Crimping | Quality Improvement Value |
|---|---|---|---|
| Process Data Logging | No records | Crimp curve/parameters per harness (10-year storage) | Root cause analysis time ↓90% |
| Defect Pattern Analysis | Manual statistics (>20% error) | AI auto-clustering (e.g., shallow crimps vs. humidity) | Corrective action effectiveness ↑300% |
| Compliance Documentation | Cannot provide full evidence chain | Auto-generated IPC/ISO reports (LV214, ISO 13485) | Saves 800 man-hrs/year in OEM audits |
| Predictive Maintenance | Sudden die failures (12% downtime) | Data-driven component replacement (degradation models) | Overall Equipment Effectiveness (OEE) >95% |
Industry Applications:
Tesla supply chain mandate: All HV harnesses require force-displacement curves → Manual crimping excluded;
Medical harness ISO 13485 audit: Automated systems output per-batch CPK reports → Certification cycle shortened by 6 months.
QC Capability Summary
| QC Element | Manual Defect Rate | Automated Defect Rate | Control Gap | Key Enabling Technology |
|---|---|---|---|---|
| Crimp Height Deviation | 15% | 0.12% | 125× | Servo closed-loop control |
| Insulation Damage | 9% | 0.15% | 60× | Layered pressure algorithm + 3D scan |
| Terminal Deformation | 11% | 0.09% | 122× | Hex crimping + vision |
| Data Traceability Integrity | 0% | 100% | ∞ | Digital twin + blockchain storage |
QC Chain Evolution Diagram
Manual QC Chain (Open-loop):
Parameter setup → Operator-dependent crimping → Sampling (AQL 1.0) → Defect outflow

Automated QC Chain (Closed-loop):
Digital process library → Real-time sensor monitoring → AI online interception → Data traceability → Self-optimization
✅ Industry Paradigm Shift:
In Industry 4.0 harness factories, automated crimping integrates with MES systems to enable:
- One-click traceability: Scan harness barcode → Retrieve crimp curve → Diagnose failures (e.g., terminal deformation/over-crimp)
- Predictive QC: Forecast die life → Auto-replace when CPK<1.33
- Cross-plant synergy: Global parameter sharing → New product defect rate 8%→0.5% (Bosch case)
Ultimate Value: Beyond failure rate reduction, automated crimping transforms harness manufacturing from “experience-dependent” to “data-driven”, delivering zero-defect connectivity for mission-critical applications like autonomous vehicles and surgical robots.
Final Verdict: Automation achieves a 15-fold reduction in crimping failure rates through closed-loop process control, AI-driven defect prevention, and full digital traceability.
By transforming wire harness manufacturing from experience-dependent craftsmanship to data-driven precision, it delivers mission-critical reliability for automotive, aerospace, and medical applications—establishing zero-defect connectivity as the new industry benchmark.
表示できるコメントはありません。


コメントする